 EN
A pultrudált szénszálas cső és az acél összehasonlítása: Mit mondasz vásárlóknak a rendelésük előtt
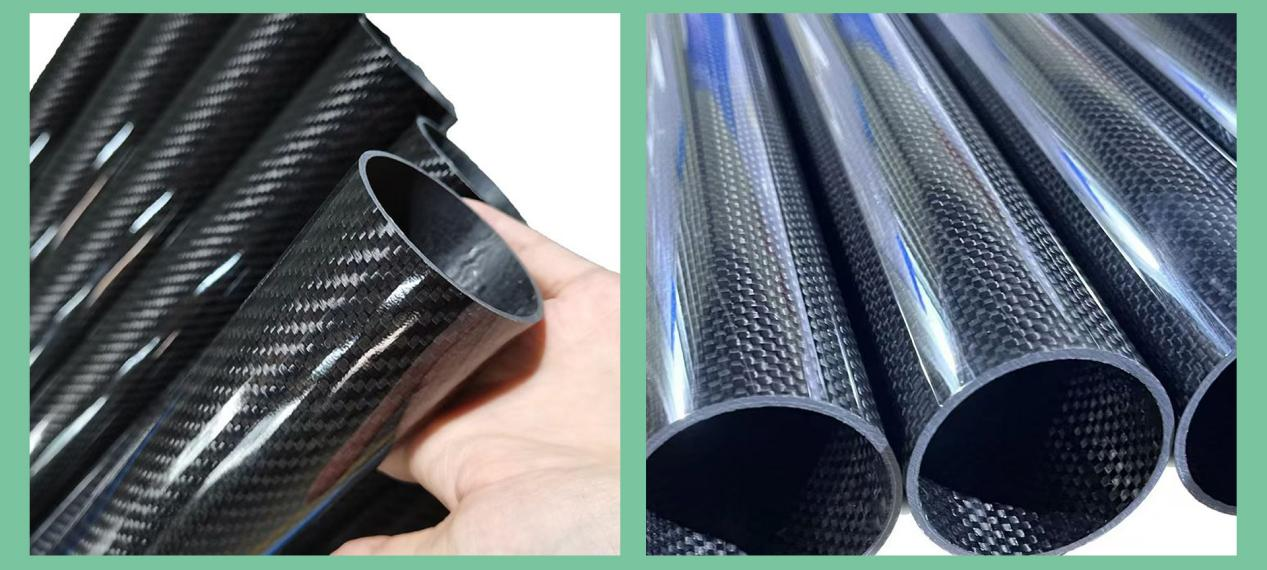
1989 óta foglalkozom kompozitanyagokkal. Először kézi rétegelt technikával, majd a kilencvenes évek közepétől kezdve húzással. Olyan sok vonalat húztam már, hogy nem is szeretném megjegyezni. húzott szénfibert cső néha valaki felhív, és ugyanazt kérdezi: „Lehet-e a szénszálas cső helyettesítése az acélcsőnek a szerkezetükben?”
Néha a válasz igen, és ez egyáltalán nem vitatható. Néha viszont lebeszélem őket róla, és elveszítem a megrendelést. Ez teljesen rendben van. Egy olyan cső, amely a gyakorlatban meghibásodik, mindkettőnk számára többe kerül, mint egy cső, amelyet soha nem adtam el.
A sűrűség az egész érv
A CFRP és az acél sűrűségének összehasonlítása az első szám, amelyet táblázatba teszek. A szénszállal megerősített polimer sűrűsége 1,55–1,60 g/cm³. Az enyhe acél sűrűsége 7,85. Az alumíniumé 2,70. Ha azonos méretű csöveket cserélünk ki egymással, akkor kb. 80 százalékkal csökken a tömeg.
De senki valójában így vásárol. A tervezést a nyersanyag köré alakítják újra, és ekkor az őszinte megtakarítás – azonos hajlítási merevség mellett – 55 és 70 százalék között mozog. Még mindig óriási. Kétméteres árbocnál ez azt jelenti, hogy egy ember hordozhatja, nem pedig ketten átkozódnak.
Ez a különbség az oka annak, hogy a pultrudált szénszálas cső mindig elsőként jelenik meg, ha a vevőnek kemény súlykorlátja van, és a tervezésben már nincs több hely.
Itt következik az a rész, amit a legtöbb szállító kihagy. Az acél modulusa 200–210 GPa. A szokásos modulusú, extrudált CFRP csövek axiális irányban 130–165 GPa közötti modulusúak, a szál-térfogataránytól függően. Kilogrammonként a szénfűrész kb. nyolcszor jobb. Keresztmetszeti egységre vonatkoztatva az acél merevebb. Ha a feladatod térbeli korlátozottságra, nem súlykorlátozottságra épül, akkor az acél a jobb választás, és telefonon is így mondom.
Értelmes szilárdsági értékek
A szénfűrész csövek szilárdsága az a terület, ahol a marketing abszurd lesz. Az értékesítési táblázatok 3500 MPa-ot tüntetnek fel, mert ez a nyers szál szakítószilárdsága, nem a rétegelt anyagé. Hagyd figyelmen kívül ezeket.
Egy valódi egyirányú szénszálas, extrudált profil 55–65 százalékos szálerőtartalommal 1500–2400 MPa axiális húzószilárdságot nyújt T700-os osztályú szálfonalakkal. A Q235 acél folyáshatára körülbelül 370–500 MPa. Ha ezt a sűrűséggel osztjuk, a fajlagos szilárdság különbsége kb. 15–20-szoros lesz. Ez az a szám, amellyel tervezni érdemes.
A keresztirányú húzószilárdság más kérdés, és ezt a számot senki sem közli nyilvánosan. Talán 30–60 MPa, mert itt a gyanta viseli a terhelést, nem a szál. A rétegek közötti nyírási szilárdság 40–70 MPa között mozog. Itt keletkeznek a hibák. pultrudált szénszálas cső a gyakorlatban szinte soha nem az axiális húzás okoz meghibásodást. A meghibásodás akkor következik be, ha valami oldalról összenyomja.
Mit nyújt és mit von el a pultrúzió
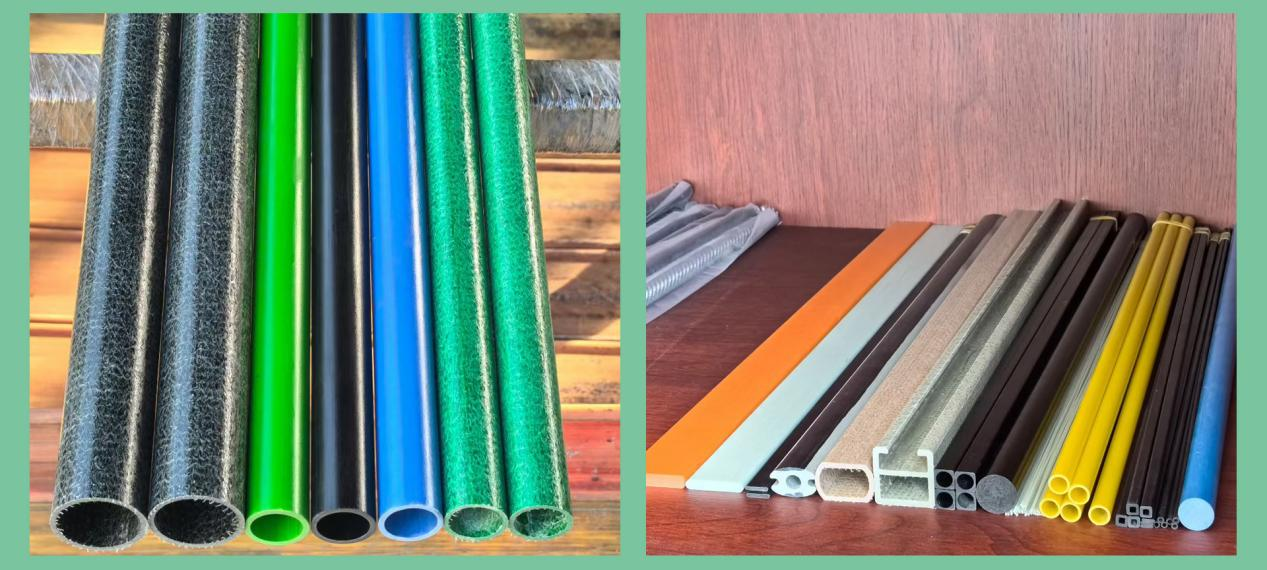
A pultrúzió folyamatos szálfonalat húz át gyantafürdőn, majd melegített szerszámon. Minden nulla fokon fut. Így érhető el a legmagasabb szálerőtartalom bármely elérhető tömeggyártási eljárásban, és olyan axiális merevség, amelyet ugyanazon áron a tekercselt csövek nem tudnak elérni.
Ami hiányzik, az a gyűrűszilárdság. Általában van egy felületi fólia, néha egy könnyű varratos háló a vastagabb szakaszokban, és ennyi. A hengerelt cső ±45 fokos rétegeket tartalmaz. Pultrudált szénszálas cső alapvetően nem. Ezért rosszul viseli a torziót, és rosszul viseli a koncentrált sugárirányú terheléseket.
2019-ben láttam egy ügyfél 14 mm-es mástját végigrepedni. Egy csőbilincs segítségével, amelyet akkumulátoros fúróval húztak meg. A bilincs soha nem csúszott el. A cső előbb meghibásodott, gyűrűirányú törés keletkezett benne, talán a tiszta hajlítási teher harmadánál.
Ez a hang megmarad az emberben.
Méretválasztás szégyenteljes helyzet nélkül
A méretválasztásnál látom a legdrágább hibákat. Minden pultrudált szénszálas csövet külső átmérő (OD), belső átmérő (ID) és hossz alapján árulnak, és a vásárlók a két elsőre figyelnek, miközben éppen a harmadik dönti el, hogy egyáltalán működik-e a dolog.
A6 mm szénszálas cső a katalógus kisebbik végét jelöli. Általában 6 mm külső átmérőjű, 1 mm falvastagságú. Könnyű kvadrok drónkarjai, sátorrudak végei, RC tolórudak, működtető kapcsolók. Az 1 mm-es falvastagság esetén a rétegelt anyag olyan vékony, hogy egy figyelmetlen fúrószál szétforgácsolja a kilépési oldalt, és ezt nem lehet javítani. Támassza alá dugóval, vagy fogadja el a repedést.
A 14 mm-es szénszálas cső az a méret, amelyet leggyakrabban ajánlok. 14 × 12 mm vagy 14 × 10 mm, néha teleszkópos készletekben. Kameramozgató sínek, fagyományvágó rudak, felmérőrudak, sárkánypálcák, antennatartó oszlopok. Ezen átmérőnél a falvastagság valóban döntő tényező, és a legtöbb ember túl vékonyat választ. Egy 14 mm-es csőnél az 1 mm-es falvastagság hajlító terhelés alatt egyszerűen egy italos szívószál.
Egy 2000 mm hosszú szénszálas cső teljesen megváltoztatja a beszélgetést. Két méternél a geometria veszi át az anyagot. Egy 14 mm-es csövet a végén terhelve a kihajlás szabja meg a viselkedést, nem a szilárdság. Az Euler-képlet szerint P_kritikus = π²EI / (KL)². Kétszeres hossznál a kritikus terhelés négyszeresére csökken. Már voltak vásárlók, akik 2000 mm hosszú, 6 mm-es csövet rendeltek 5 kg-os végterhelésre. A számítás már akkor „nem”-et mondott, mielőtt felvettem volna a telefont. Olyan lett volna, mint egy tészta, majd összecsukódott volna.
Teleszkópos alkalmazásokhoz írásban érdeklődjön az ovális alakúságról és egyenesességről. Egy milliméter méterenként normális. A külső átmérő tűrése ±0,1–0,2 mm, amit a olcsó szállítók általában nem tudnak betartani – ezért akadnak meg a szekciók a gyakorlatban, miközben csak félig nyúlnak ki.
Amikor a 4 hüvelykes méret helyes választás, és amikor butaság
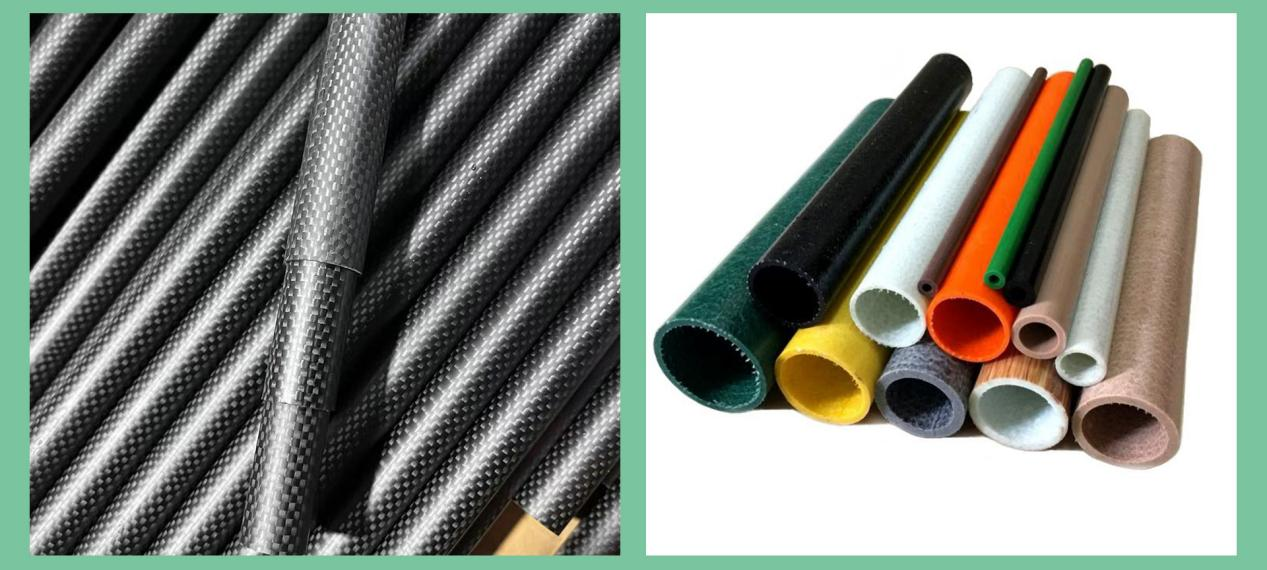
A4 hüvelykes szénszálas cső 101,6 mm külső átmérőjű. Ez struktúra, nem szerelvény. Legalább 4–6 mm falvastagságra van szükség, különben helyi kihajlás lép fel jóval a szilárdsági határok elérése előtt.
Az ilyen méretű szerszámok gyártása drága. Nagy méretű szerszám, nehéz húzóberendezés, és a vastag falú részek belső exoterm reakciója is külön probléma. A 6 mm-es fal közepén lévő műgyanta olyan erősen exoterm reakciót mutathat, hogy a rétegelt anyagot belülről kifelé repeszti. Kívülről soha nem látni.
Minden vastag falú darabot szétvágunk és megvizsgálunk. Egy 2021-es megrendelésnél én kértem ezt a vizsgálatot, miután a felületi minőség túl jónak tűnt, és tíz mintából háromban központi repedést találtunk. Az egész tételt visszautasítottuk. A beszállító egy hétig vitatkozott.
Négy hüvelyk esetén gondolja át, hogy valóban szénből kell-e minden rész. Gyakran elég egy hibrid rétegzés: külső szénréteg merevségért, belső üvegszálréteg költség- és ütésállóságért – ez gyakran 80 százalékos teljesítményt nyújt a fele áron. Ezt folyamatosan hangsúlyozom. Ez csökkenti a hasznomat, mégis folyamatosan ezt mondom.
Hogyan rontják el a vásárlók saját csöveiket
A bilincsek a legnagyobb veszélyt jelentik. Soha ne rögzítsen közvetlenül egy pultrudált felületre. Ragasszon alumínium férgeket, helyezzen be belső dugót, vagy használjon gumibéléses, kettéválasztható blokkot. A csőnek nincs jelentősége, milyen nyomatékot alkalmaz a bilincsnél.
Aztán ott van a galvánikus korrózió. A szénszálas anyag elektromosan vezető, és nemesebb az alumíniumnál vagy az acélnál. Ha egy pultrudált szénszálas cső -t nedves környezetben alumínium tartóhoz csavaroz, a tartó eloldódik. Láttam már 18 hónapos tengeri üzemeltetés után visszatérő árbocokat, amelyeknél a szerelvények szürke pasztává olvadtak. Izolálja üvegfátyollal, vagy használjon rozsdamentes anyagot megfelelő tömítőanyaggal, és fogadja el a karbantartási időközöket.
A harmadik probléma a vágás. Vízzel hűtött vágás, porleválasztás, valódi légzésvédő felszerelés. A szénszálas por vezető, és terjed. Egy 2017-ben látogatott műhelyben egy CNC-vezérlő egység meghibásodott, mert ugyanazon a munkaasztalon vágtak csöveket, ahol elektronikai egységeket szereltek össze. A por a szekrény belsejébe jutott, és rövidre zárta a nyomtatott áramkört. Ne vágjon szénszálat a szerelési terület közelében.
Ezután melegítés. A szokásos epoxidos rendszerek húzóeljárásban 80 és 120 °C közötti üvegátmeneti hőmérséklettel (Tg) rendelkeznek. Egy fekete cső, amelyet közvetlen napfényben hagynak Sinkjangban, már akkor is eléri ezt a hőmérsékletet, mielőtt bármilyen terhelést kapna. A merevség csökken, ahogy közeledünk a Tg-hez. Ez nem garanciális igény, hanem fizika.
Kb. mennyibe kerül
A vevők mindig egy számot kérnek, mielőtt elmondanák, mire szeretnék használni. Íme tehát a tartomány, amely a roving árak változásával mozog – ezek az árak 2022 óta ingadozók.
Egy 6 mm-es cső T300-os osztályú rovingból nagyobb tételnél kb. 3–6 dollár méterenként. A 14 mm-es méretek 8–15 dollár között mozognak. Ha T700-os rovingra lépünk fel, akkor 30–40 százalékkal nő az ár – nem azért, mert valaki felárakkal dolgozna, hanem mert maga a roving drágább. Egy 4 hüvelykes cső 5 mm falvastagsággal 120–200 dollár méterenként, és itt a szerszámköltséget is fizetjük, nemcsak az anyagot.
Hasonló külső átmérőjű varratmentes acélcső ára 2–4 dollár méterenként. Ez az arány meglepi azokat, akik csak a sűrűségi táblázatot olvassák. Egy pultrudált szénszálas cső az anyagköltség öt- és harmincszorosa, és akkor vásárolja meg, ha a súlycsökkenés maga térül el későbbi költségekben: szállításban, felszerelési munkadíjban, a már nem szükséges motorban vagy abban a rakományban, amelyet most már szállíthat.
Ha ezek egyike sem érvényes, akkor acélt vegyen. Így gondolom.
Mit kérdezzen, mielőtt elküldi a megrendelést
Kérje a roving minőségét: T300, T700 vagy valamilyen címke nélküli terméket egy közvetítő raktárából. Kérje a szál térfogatarányát, és ha nem tudják megadni, soha nem mérték. Kérje, milyen gyantarendszert használnak – epoxidos vagy vinilészter-alapút –, és mi a hőre lágyulási hőmérséklet (Tg). Kérje írásban a egyenesességi tűrést.
Kérjen teljes hosszúságú mintát, ne 200 mm-es levágott darabot. A levágott darabok elrejtik a görbületet, a torzulást és a sajtóvonalakat, amelyek csak két méternél hosszabb darabokon jelennek meg. Kérdezze meg, hogy ASTM D3916 vagy ISO 527 szerint tesztelnek-e, vagy csak havonta egy próbatestet húznak és reménykednek.
Apultrudált szénszálas csőgyártó aki nem tudja megmondani, mekkora a szálcsomó mérete a saját sajtójában, az találgat, és Ön fizet, ha a találgatás hibás.
A szerszámok és a minimális rendelési mennyiség (MOQ) előre történő rendezése szükséges. A szabvány méretek néhány napon belül szállíthatók. Egy egyedi 4 hüvelykes profil 5 mm falvastagsággal új szerszámot igényel, amely három–öt hétig tart, és szerszámköltséget von maga után. Senkinek sem kedves ezt hallani, de jobb, mint egy meglepetés a számlán.
Az acél nem halt meg
Én acélt használok. Olcsó, ellenálló, jól bírja a terhelést, az UV-sugárzás nem árt neki, és mezőn is hegeszthető generátorral és csiszolóval.
A szén a megoldás, ha a tömeg a probléma, amit másképp nem tudunk megoldani. Egy pultrudált szénszálas cső olyasmit tesz, amit egyetlen fém sem: komoly terhelést visel az eredeti tömeg ötödével. Tiszteljük gyengeségeit, és hosszabb ideig szolgál, mint az acél, amit kicseréltünk.
Ha figyelmen kívül hagyjuk ezeket a korlátokat, akkor tizennyolc hónap múlva engem fogtok hívni, hogy miért tört el.