 EN
Gepultrudeerde koolstofvezelbuis versus staal: wat ik kopers vertel voordat ze bestellen
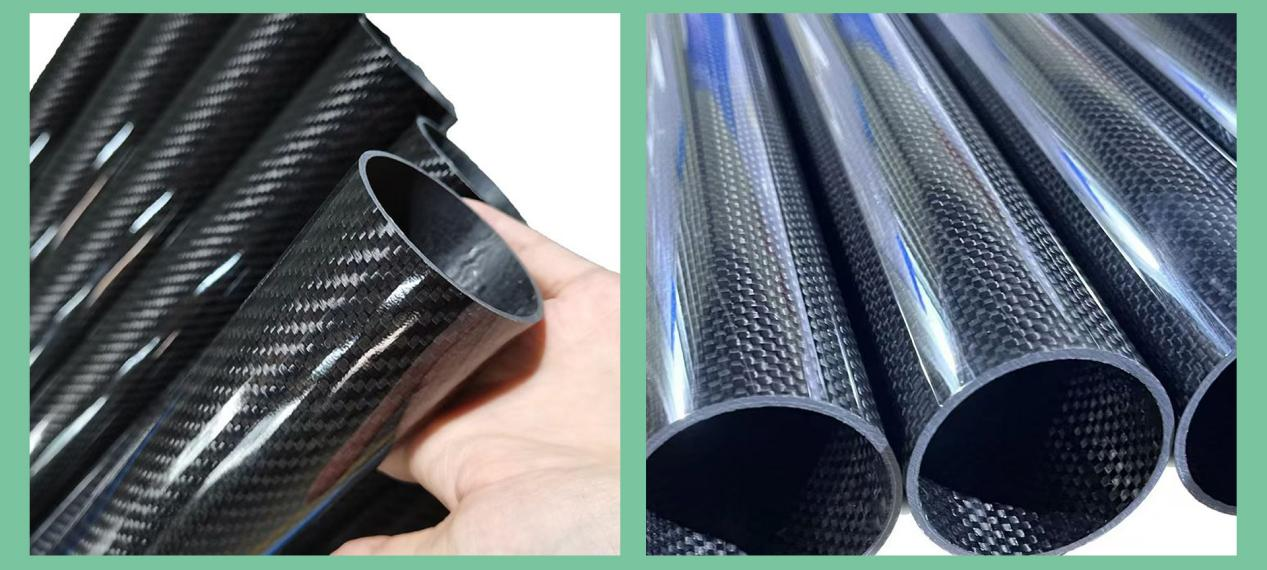
Ik werk sinds 1989 in de composietsector. Eerst handmatig lamineren, daarna vanaf halverwege de jaren negentig pultrusie, en ik heb meer productielijnen getrokken dan ik me kan herinneren. Elke week belt iemand en stelt dezelfde vraag. Kan een geëxtrudeerde koolstofvezel tube de stalen buis in hun constructie vervangen?
Soms is het antwoord ja – en dan is het zelfs geen kwestie van discussie. Soms overtuig ik hen ervan om het niet te doen, en dan verlies ik de bestelling. Dat is prima. Een buis die in gebruik faalt, kost ons beiden meer dan een buis die ik nooit heb verkocht.
Dichtheid is het hele argument
De dichtheid van CFRP vergeleken met staal is het eerste cijfer dat ik op tafel leg. Koolstofvezelversterkt polymeer (CFRP) ligt tussen 1,55 en 1,60 g/cm³. Zacht staal bedraagt 7,85. Aluminium ligt op 2,70. Vervang één door de andere bij identieke afmetingen en je verlaagt het gewicht met ongeveer 80 procent.
Maar niemand koopt op die manier. Je ontwerpt opnieuw rondom het materiaal, en als je dat doet, ligt de eerlijke besparing bij gelijke buigstijfheid tussen 55 en 70 procent. Nog steeds enorm. Bij een mast van twee meter is dat het verschil tussen één persoon die hem draagt en twee personen die vloeken.
Die kloof is de reden waarom de getrokken koolstofvezelbuis altijd als eerste wordt genoemd zodra een koper een strikt gewichtplafond heeft en geen ruimte meer over heeft in het ontwerp.
Dit is het gedeelte dat de meeste leveranciers overslaan. Staal heeft een elasticiteitsmodulus van 200 tot 210 GPa. Pultrusie-CFRP met standaardmodulus heeft in axiale richting een modulus van 130 tot 165 GPa, afhankelijk van het vezelvolumepercentage. Per kilogram is koolstof ongeveer acht keer zo sterk. Per eenheid doorsnede is staal stijver. Als jouw toepassing ruimtegevoelig is in plaats van gewichtgevoelig, dan is staal de betere keuze — en ik zeg dat ook duidelijk tijdens een telefoongesprek.
Sterktecijfers die iets betekenen
De treksterkte van koolstofvezelbuizen is het gebied waar marketing vaak onzinnig wordt. Verkoopbladen noemen 3.500 MPa, omdat dat de treksterkte van de onbewerkte vezel is, niet van de gehele laminaatconstructie. Negeer die cijfers.
Een echt unidirectioneel koolstofvezel-gepultrudeerd profiel met een vezelvolume van 55 tot 65 procent levert axiale treksterkte van 1.500 tot 2.400 MPa met T700-klasse roving. Q235-staal levert ongeveer 370 tot 500 MPa. Deel door de dichtheid en het verschil in specifieke sterkte ligt rond de 15 tot 20 maal. Dat is het getal waarop u moet ontwerpen.
Transversale treksterkte is een ander verhaal, en dat getal wordt nergens vermeld. Misschien 30 tot 60 MPa, omdat de hars de belasting draagt, niet de vezel. Interlaminaire schuifspanning bedraagt 40 tot 70 MPa. Daarvandaan komen de storingen. getrokken koolstofvezelbuis in gebruik faalt bijna nooit onder axiale trek. Het faalt doordat iets het zijwaarts comprimeert.
Wat pultrusie u biedt, en wat het u ontnemt
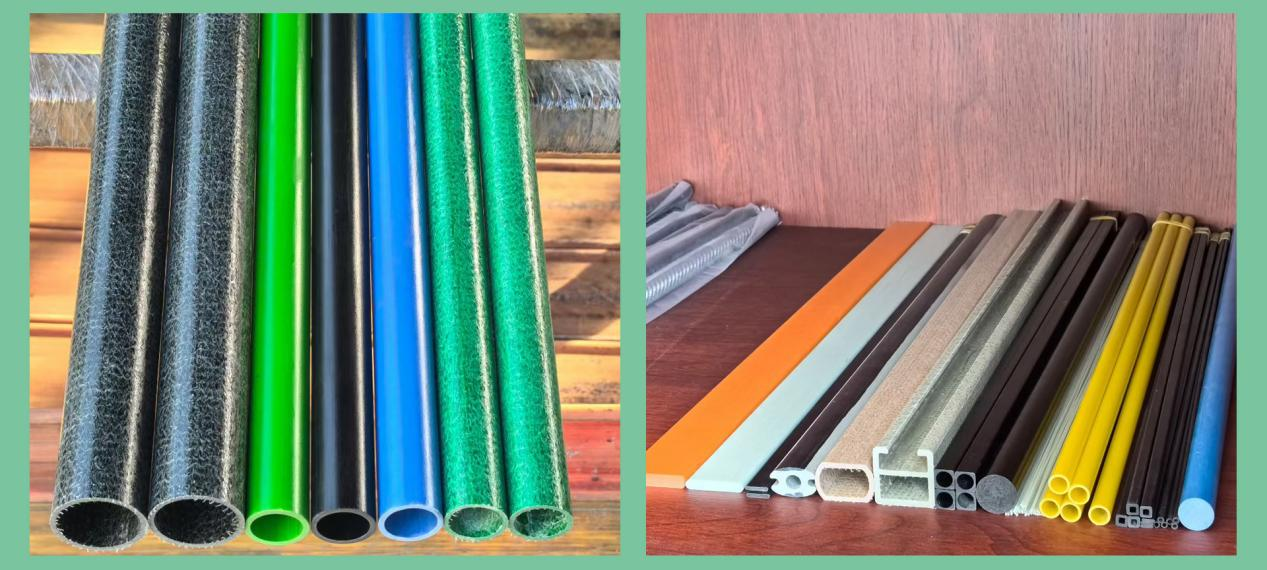
Bij pultrusie worden continue rovingen door een harsbad getrokken en in een verwarmde matrijs gevoerd. Alles verloopt onder nul graden. U verkrijgt het hoogste vezelvolumepercentage dat beschikbaar is binnen elk conventioneel proces, en axiale stijfheid die een opgerolde buis niet kan evenaren tegen dezelfde prijs.
Wat u niet krijgt, is ringvormige sterkte. Er is meestal een oppervlaktevlies, soms een lichte steekmat in zwaardere secties, en dat is ongeveer alles. Een op rol gewikkelde buis bevat ±45-graden lagen. Pultrusiecarbonbuizen doet dit eigenlijk helemaal niet. Daarom verdraagt deze buis torsie zeer slecht en ook geconcentreerde radiale belastingen.
In 2019 zag ik de 14 mm mast van een klant over zijn gehele lengte splijten. Een slangklem, aangehaald met een accuboormachine. De klem schoof nooit weg. De buis faalde eerst – in ringvormige richting – bij ongeveer een derde van de belasting die hij bij zuivere buiging had kunnen dragen.
Dat geluid blijft bij u hangen.
De juiste maat kiezen zonder uzelf te vernederen
Bij het kiezen van de maat zie ik de duurste fouten. Elke pultrusiecarbonvezelbuis wordt verkocht op basis van buitendiameter (OD), binnendiameter (ID) en lengte; kopers richten zich vaak alleen op de eerste twee, terwijl juist de derde bepaalt of het product überhaupt functioneert.
A6 mm carbonvezelbuis is het kleinste formaat in de catalogus. Meestal 6 mm buitendiameter, 1 mm wanddikte. Dronearmen op lichte quadcopters, tentpaalpunten, RC-duwstangen, actuatorverbindingen. Bij 1 mm is de laag zo dun dat een onvoorzichtige boor de uitgangszijde ontlaagt, en dat is onherstelbaar. Steun het van binnenuit met een plug of accepteer de splintering.
De 14 mm koolstofvezelbuis is het formaat dat ik het vaakst noem. 14 x 12 of 14 x 10, soms telescopische sets. Camera-sliders, snoeipalen, meetpalen, vliegerstokken, antenne masten. De wanddikte bij deze diameter is de werkelijke keuze, en de meeste mensen kiezen te dun. 1 mm bij een 14 mm buis is een rietje onder buigbelasting.
Een 2000 mm lange koolstofvezelbuis verandert het gesprek volledig. Bij twee meter wordt de geometrie bepalend, niet het materiaal. Een 14 mm buis die belast wordt aan de uiteinde, wordt beheerst door knik, niet door sterkte. Volgens Euler geldt: P_critisch = π²EI / (KL)². Verdubbel de lengte en de kritische belasting daalt met een factor vier. Ik heb kopers meegemaakt die 2000 mm van een 6 mm buis specificeerden voor een uiteindelast van 5 kg. De wiskunde zei al ‘nee’ voordat ik de telefoon oppakte. Die buis zou zich hebben gebogen als een noedel en daarna zijn gevouwen.
Voor telescopische toepassingen vraag dan schriftelijk naar ovaalheid en rechtheid. Één millimeter per meter is normaal. Een buitendiameter-tolerantie van ±0,1 tot 0,2 mm is haalbaar; goedkope leveranciers halen dat niet, waardoor uw secties op locatie halverwege vastlopen.
Wanneer 4 inch wel juist is, en wanneer het dom is
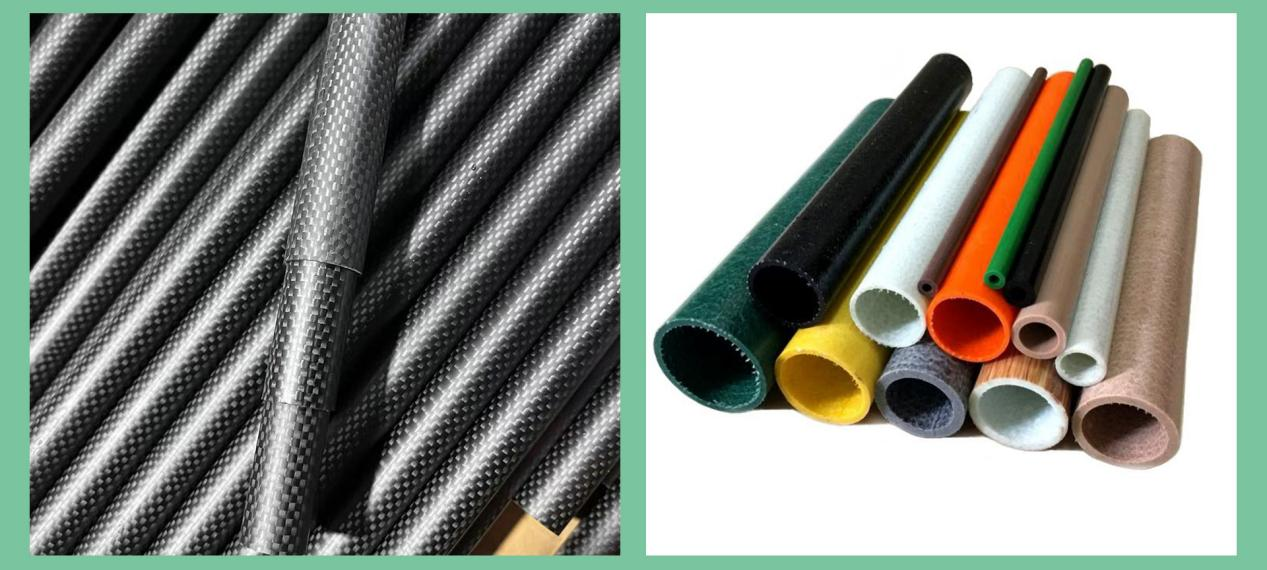
A4 inch koolstofvezelbuis heeft een buitendiameter van 101,6 mm. Dat is constructie, geen hardware. U hebt minimaal 4 tot 6 mm wanddikte nodig, anders treedt lokale knik op lang voordat u de materiaalgrenzen benadert.
De gereedschappen voor die afmeting zijn duur. Een grote matrijs, een zware trekker en de exotherme reactie in een dikke wand vormen elk hun eigen probleem. Het hars in het midden van een wand van 6 mm kan zo sterk opwarmen dat de laminaatstructuur van binnenuit barst. Dat zie je nooit vanaf de buitenkant.
We snijden elke productierun met dikke wanden in secties en inspecteren deze. Bij één bestelling in 2021 vroeg ik daarom om sectie-inspectie nadat ik een oppervlakkige kwaliteit zag die te goed leek, en ontdekte centrale scheuren in drie van de tien monsters. De gehele partij werd afgewezen. De leverancier betwistte dit een week lang.
Bij een diameter van 4 inch vraag je jezelf af of koolstof overal nodig is. Een hybride lay-up – koolstof aan de buitenkant voor stijfheid en glas aan de binnenkant voor kostenbesparing en slagvastheid – levert vaak 80 procent van de prestatie tegen de helft van de prijs. Ik zeg dit voortdurend. Het kost me marges, en toch blijf ik het zeggen.
Hoe kopers hun eigen buizen vernietigen
Klemmen zijn de nummer één moordenaar. Klem nooit direct op een gepultrudeerd oppervlak. Verlijm een aluminium ferrule, plaats een interne plug of gebruik een gespleten blok met een rubberen voering. De buis geeft niets om uw klemmoment.
Dan is er galvanische corrosie. Koolstofvezel is elektrisch geleidend en edeler dan aluminium of staal. Bevestig een getrokken koolstofvezelbuis aan een aluminiumbeugel in een vochtige omgeving en de beugel lost op. Ik heb masten gezien die na achttien maanden offshore terugkwamen met de bevestiging veranderd in een grijze pasta. Isoleer met een glasvlieslaag of gebruik roestvrij staal met geschikte afdichting en aanvaard het onderhoudsinterval.
Snijden is het derde punt. Snijd nat, gebruik stofafzuiging en draag daadwerkelijke ademhalingsbescherming. Koolstofstof is geleidend en verspreidt zich. Een werkplaats die ik in 2017 bezocht, vernietigde een CNC-controller omdat ze buizen in sleuven zaagden op hetzelfde werkblad waar ze elektronica assembleerden. Het stof was in de behuizing neergedaald en veroorzaakte een kortsluiting op de printplaat. Snijd koolstof nergens in de buurt van uw assemblagegebied.
Dan warmte. Standaard epoxysystemen in pultrusie hebben een Tg ergens tussen 80 en 120 °C. Een zwarte buis die in de zon ligt in Xinjiang bereikt al bijna die temperatuur voordat u hem ooit belast. De stijfheid neemt af naarmate u dichter bij de Tg komt. Dat is geen garantieclaim, dat is natuurkunde.
Wat het ongeveer kost
Kopers vragen altijd om een bedrag voordat ze me de toepassing vertellen. Hier is daarom het bereik — en dit verschuift met de prijzen van roving, die sinds 2022 zeer wisselvallig zijn.
Een 6 mm-buis van T300-klasse roving kost ongeveer 3 tot 6 dollar per meter bij grotere hoeveelheden. Voor buizen van 14 mm geldt een bereik van 8 tot 15 dollar. Kies voor T700 en tel er 30 tot 40 procent bij op, omdat de roving zelf duurder is — niet omdat iemand opvoert. Een 4-inch-buis met een wanddikte van 5 mm kost 120 tot 200 dollar per meter; daar betaalt u evenzeer voor de matrijstijd als voor het materiaal.
Naadloze stalen buis met een vergelijkbare buitendiameter kost 2 tot 4 dollar per meter. Die verhouding verbaast mensen die alleen naar de dichtheidstabel kijken. Een getrokken koolstofvezelbuis is vijf tot dertig keer de materiaalkost, en u koopt het omdat het gewichtsbespaarde zich downstream terugverdient: in vervoerskosten, in installatie-arbeid, in de motor die u niet langer nodig hebt of in de extra lading die u nu kunt vervoeren.
Als geen van die voordelen van toepassing is, koopt u staal. Dat meen ik.
Wat u moet vragen voordat u de inkooporder verstrekt
Vraag naar de rovingkwaliteit: T300, T700 of een ongelabeld product uit het magazijn van een makelaar. Vraag naar het vezelvolumepercentage; als ze dat niet kunnen opgeven, hebben ze het nooit gemeten. Vraag welk harsysteem wordt gebruikt – epoxy of vinylester – en wat de glasovergangstemperatuur (Tg) is. Vraag schriftelijk naar de rechtheidstolerantie.
Vraag om een monster over de volledige lengte, niet om een 200 mm-kort stuk. Korte stukken verbergen boogvorming, torsie en spuitgietlijnen die pas zichtbaar worden bij lengtes van meer dan twee meter. Vraag of zij testen volgens ASTM D3916 of ISO 527, of dat zij slechts één proefstaafje per maand trekken en hopen op het beste.
Afabrikant van gepultrudeerde koolstofvezelbuizen een leverancier die u niet kan vertellen welke tow-grootte van de roving in zijn eigen profiel wordt gebruikt, raadt maar, en u bent degene die betaalt wanneer de gok fout uitpakt.
Regel ook de gereedschapskosten en de minimale bestelhoeveelheid (MOQ) van tevoren. Standaardmaten worden binnen enkele dagen verzonden. Een aangepast profiel van 4 inch met een wanddikte van 5 mm vereist een nieuwe matrijs, drie tot vijf weken levertijd en een gereedschapskostentoelage. Niemand vindt het leuk om dit te horen, maar het is beter dan een verrassing op de factuur.
Staal is niet dood
Ik gebruik staal. Het is goedkoop, het is stevig, het verdraagt zware belasting, UV-straling doet er niets mee, en je kunt het ter plaatse lassen met een generator en een slijpmachine.
Koolstof is het antwoord wanneer gewicht het probleem is dat je op geen andere manier kunt oplossen. Een getrokken koolstofvezelbuis doet iets wat geen metaal kan: het draagt een zware last met slechts een vijfde van de massa. Respecteer waar het zwak is, en het zal langer meegaan dan het staal dat je vervangen hebt.
Negeer die grenzen, en je belt over achttien maanden naar mij om te vragen waarom het stuk is gebroken.