 EN
ガラス繊維製チューブメーカーを安全に選定する方法
間違ったガラス繊維管メーカーに、すでに2度も騙されています
私は1989年から複合材料業界で働いています。5カ国からのサプライヤーからガラス繊維管を購入してきました。さらに2003年には、不良品のガラス繊維管をトラック2台分、ある ガラス繊維管メーカー に返品し、その往復の運送費を自腹で負担しました。このわずかな「教育費」が私にかかったのは約4万ドルと、二度と取り戻せなかった顧客です。
多くの調達担当チームは、サプライヤー選定をコピー用紙を選ぶのと同じように行っています。ウェブサイトをざっと見る。3社から見積もりを取る。価格が真ん中あたりのところと契約する——これでコピー用紙なら問題ありませんが、荷重を支える管や腐食性の強い溝に埋設される管では、誰かが怪我をする結果を招きます。
有能な ガラス繊維管メーカー メーカーと杜撰なメーカーの差は、仕様書には決して現れません。それは現場で露呈します。樹脂ドラムを確認してください。プルトゥルージョンラインを操作する作業員が、反応熱(エクソサーミック反応)が暴走する前にそれを読み取れるかどうかを見極めてください。以下、私がこの業界で35年間にわたって「授業料」を払いながら学んだ経験をもとに、現在どのようにサプライヤーを審査しているかを順にご説明します。
樹脂システムが、すべてを語っています
樹脂メーカーに ガラス繊維管メーカー あなたの用途に使用している樹脂について尋ねてください。その後は黙って耳を傾けてください。
もし「イソ樹脂」という答えだけが返ってきたら、その場を離れてください。一方、ブランド名を正確に答えられ、スチレン含量を引用でき、さらにあなたの使用温度範囲に応じて、ビスフェノールA型ビニルエステルからノボラック型エポキシビニルエステルへ切り替えた理由を説明できるのであれば、座って話を聞いてください。あなたが話しているのは、実際に樹脂を配合設計している専門家です。あなたのチューブを製造してもらうべき人物は、まさにこの人です。
2011年に私は江蘇省の工場を視察しました。そこでは冷却塔向けのプルトルージョン管の生産を行っていました。非常に優れた操業状況で、クリールも清潔でした。ライン監督者は、使用しているMEKP(メチルエチルケトンペルオキサイド)の正確な添加率と、夏場に工場内の気温が上昇した際になぜその添加率を0.5ポイント引き下げたのかを、私に詳しく説明してくれました。これは、自社の製造プロセスを確実に管理・制御している工場です。当社はその後9年間にわたり、この工場から製品を調達し続けました。
樹脂の選択が、あなたのチューブがスクラバー内で10年間耐え抜くか、18か月で劣化するかを決める。ポリエステル製のプルトルーデッド・チューブは安価だが、酸性凝縮液を輸送する用途にはまったく不適切だ。一方、ビニルエステル製の適切なチューブは高価だが、温度が急上昇してもガラス繊維に沿って亀裂が入ることはない。サプライヤーがこのトレードオフを平易な言葉で説明できないなら、その企業は樹脂をドラム単位で購入し、運任せで使っているだけだ。
工場見学を実施しないなら、契約書に署名するな
私が構造用チューブを購入しないのは、「 ガラス繊維管メーカー 私が実際に歩き回って確認していない」工場である。以上。
現場で20分間実際に見て回るだけで、メールで20時間やり取りするよりも多くのことがわかります。移動式のクルール(糸巻き装置)を確認してください。きれいに保たれていますか?ガイドの下に断線した繊維がたまっていることはありませんか?成形ボックスの下に廃材がたまっている工場は、製品の管壁に不良がたまることを許容している工場です。樹脂浴を確認してください。液面は一定ですか?温度は管理されていますか?樹脂の粘度は温度によって変化します。その粘度の変化により、ガラス繊維への樹脂含浸(ウェットアウト)状態が変わり、結果として管内のガラス含有率も変わります。樹脂浴の温度を管理できないメーカーは、製品の管内に何が含まれているかも管理できていません。これは単なる意見ではなく、物理学的な事実です。
私はある工場を訪問しました。 ガラス繊維管メーカー 2016年に、見た目も美しく清潔なフィラメント・ワインディング生産ラインを訪問しました。床はピカピカで、設備も新品でした。営業担当者は頭の回転が速く、印象も良かったのですが、硬化炉にオペレーター自身も気づいていなかった「低温ゾーン」がありました。私は完成したチューブの表面を手でなぞって確認したところ、3メートル地点付近で柔らかい部分を感じ取り、その異常に気づきました。初期強度(グリーン・ストレングス)は確保されていましたが、部品の後半部分は十分に硬化しておらず、実際にはこのチューブを1年間も出荷し続けていたのです。ただ、当時までにクレームは一切寄せられていませんでした。しかし、いずれ誰かから苦情が来るはずでした。
結局、私たちはこのメーカーから調達しませんでした。代わりに、隣の二つの省(中国の行政区分)にある競合他社を選びました。そちらは設備はやや古かったものの、制御盤には硬化条件(温度・時間など)が明記されたシートが貼り付けられており、さらに各シフトごとに炉内温度が記録されていました。つまり、古い設備でも、きちんと関心を持って運用する人材がいる方が、新しい設備を適切に扱えない人材が使うよりも、常に信頼性が高いのです。
仕様書は嘘をつく。バーコル硬度計の数値は嘘をつかない。
どれも ガラス繊維管メーカー 相手が仕様書を手渡してきます。どれも似たような見た目です。引張強度、曲げ弾性率、ガラス繊維含有率、バーコル硬度——すべて整然とカラム分けされています。
その半分は、競合他社のウェブサイトからコピペされたものです。私は実際にそれを2度見抜きました。
仕様書には、その材料が果たすべき機能が記載されています。しかし、実際にトラックで出荷されたものが何であるかは、そこには記載されていません。出荷されたものが何であるかを知る唯一の方法は、実際に検査することです。バーコル硬度試験は、入手可能な中で最も安価かつ迅速な指標です。バーコル硬度計(型式934-1)は、価格が約300ドルほどです。この装置を使えば、5秒でチューブが十分に硬化しているかどうかを判定できます。硬化不足のチューブでは、測定値が低く出ます。また、硬化不足のチューブは荷重下でクリープ(徐変)を起こします。さらに、硬化不足のチューブは使用中に破損する恐れがあります。
私はすべての新規 ガラス繊維管メーカー 初回量産注文の前に必ずサンプルを送付します。そのサンプルに対してバーコル硬度試験を実施し、さらに小さな片を燃やして灰の状態を観察します。ガラス含有量に違和感があると判断した場合は、 ignition loss(灼失量)試験のため外部の試験機関へ送付します。この試験には費用が約80ドル、所要期間が約1週間かかりますが、これまでに2社の不良サプライヤーから私を守ってくれました。
2019年に、あるサプライヤーから届いたチューブのバーコル硬度が38と表示されていましたが、仕様書には最低45と明記されていました。私はすぐにその会社に電話しました。すると『許容範囲内だ』と返答されました。許容差は±5だったのですが、38は45の許容範囲内とはいえません。彼らはしつこく主張してきましたが、私はそのまま電話を切りました。このメーカーは、製品の硬度を測定していないか、あるいは測定結果を無視しているかのどちらかです。いずれにせよ、私は今後このメーカーとは取引しないことに決めました。
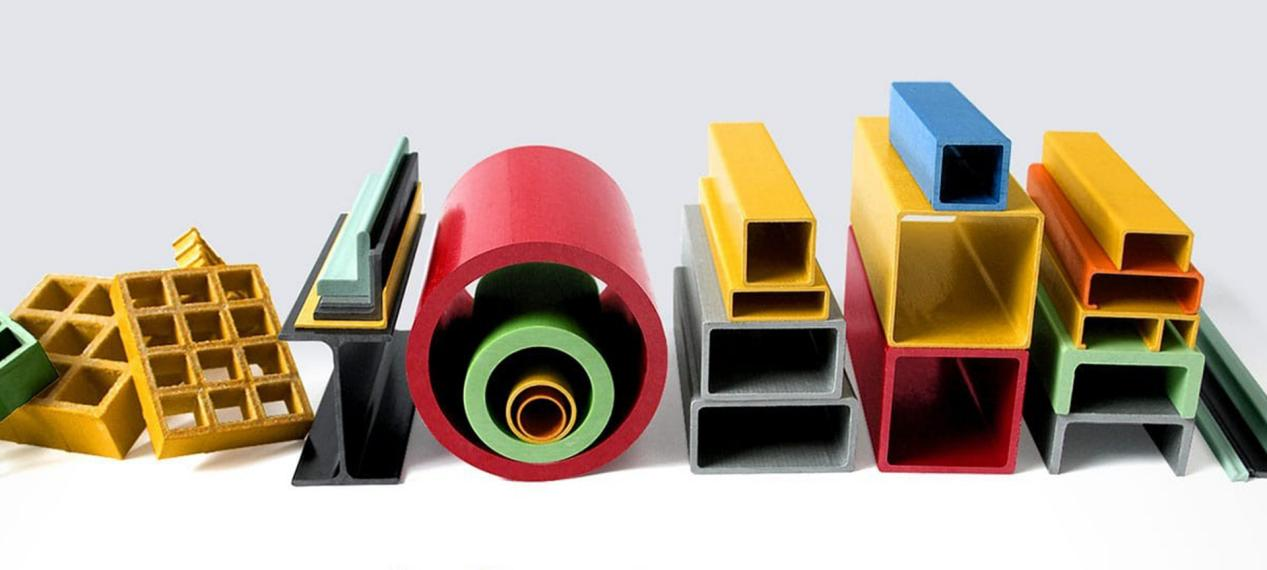
誰も語らない「グリーン強度」の問題
多くの購買担当者が意外と意識していない点があります。それは、ガラス繊維製チューブには「グリーン強度」というものがあるということです。これは、金型から成形直後の未完全後硬化状態における部品の強度を指します。優れた製造現場では、このグリーン強度を適切に管理しています。なぜなら、チューブが切断工程や搬送工程で割れることなくスムーズに処理されるかどうかは、このグリーン強度に大きく依存するからです。
悪い製品は、この問題を無視します。チューブは生産ラインから柔らかい状態で外れ、切断され、積み重ねられます。ラック上で自重により変形し、届いた時点では見た目は問題ないように見えますが、管壁内部には目に見えない微小な亀裂が発生しています。こうした亀裂は、圧力の繰り返しによる負荷で広がり、入荷検査を通過したチューブが、使用開始から6か月後に突然破損する原因となります。
私は2006年にこの教訓を得ました。構造用途向けに製造されたプルトルージョン成形チューブのロットで、螺旋状のラインに沿って亀裂が発生しました。原因究明には3か月を要しました。根本原因は、切断時の「グリーン強度(未硬化強度)」が低すぎたことと、ダイ温度に対して引き取り速度が速すぎたことの複合でした。 ガラス繊維管メーカー 納期達成のため、製造ラインの速度が無断で上げられていました。そのことは当社には一切連絡がありませんでした。到着時に実施したすべての検査で、このチューブは合格判定されていましたが、実際に現場で使用された際に破損してしまったのです。
サプライヤーに対し、引き取り速度およびダイ温度について確認してください。これらの質問に答えられない場合、最も重要な工程変数を制御できていないということです。
意味のある価格差
Aガラス繊維管メーカー 市場価格より30%も低い見積もりは、あなたに良い取引を提供しているわけではありません。単に何かを削っているだけです。
私はこれまでにさまざまな事例を見てきました。ガラス繊維含有量の低減、安価な樹脂の使用、管壁の薄化、後硬化処理の省略などです。私が過去に受けた最も安い見積もりは、2014年にあるサプライヤーから提示されたものでした。そのチューブは仕様書通りに見えました。外径も、色も、カリパーで測定した管壁厚さも一致していました。しかし、実際にはオルソポリエステル樹脂がイソポリエステルと偽ってラベル付けされており、ガラス繊維含有量は規定値より4%不足していました。結果、水圧試験で公称耐圧の60%に達する前に破損しました。
標準的なプルトルージョン成形ビニルエステル管は、一定の価格帯内で安定して供給されます。本日の具体的な価格をお伝えしませんが、これは樹脂価格が変動するためです。ただし、あるメーカーが ガラス繊維管メーカー 他社相場より25%も低い価格で提案してきた場合、管壁、樹脂、あるいは硬化条件のいずれかに何かが欠けていると考えるべきです。適正な価格をお支払いください。初期コストで節約した金額は、現場での故障発生、緊急代替品の手配、そしてプロジェクト遅延について上司に説明しなければならない会話といった形で、5倍以上のコストとなって跳ね返ってきます。
多くの購入者が見落としている受入試験
ほとんどの購入者は、寸法に関する入荷検査を行います。外径、肉厚、長さ、直進性——これだけです。
それでは不十分です。寸法検査は、サイズが間違っているチューブを検出できますが、サイズは正しいが材質が間違っているチューブは見つけられません。
私は、新規サプライヤーからの初回出荷品に対して、必ず3つの試験を実施します。バルコール硬度試験(硬化度確認)、灼失量試験(ガラス繊維含有率確認)、および切断面の目視検査(10倍ルーペ使用、空孔やドライスポットの有無確認)です。管壁内にドライガラスが存在する場合、それはレジンへの含浸(ウェットアウト)が不十分であったことを意味します。空孔が見られる場合、それはレジン浴の供給不足か、真空引きが不適切であったことを示しています。工程管理がしっかりしている工場では、切断面は均一な固体のように見えます。一方、管理が不十分な工場では、切断面は樹脂がわずかに染み込んだグラスファイバー断熱材のような外観になります。
このルーペは12ドルで購入しましたが、私の検査器具の中で、最も多くのチューブを不合格と判定した道具です。
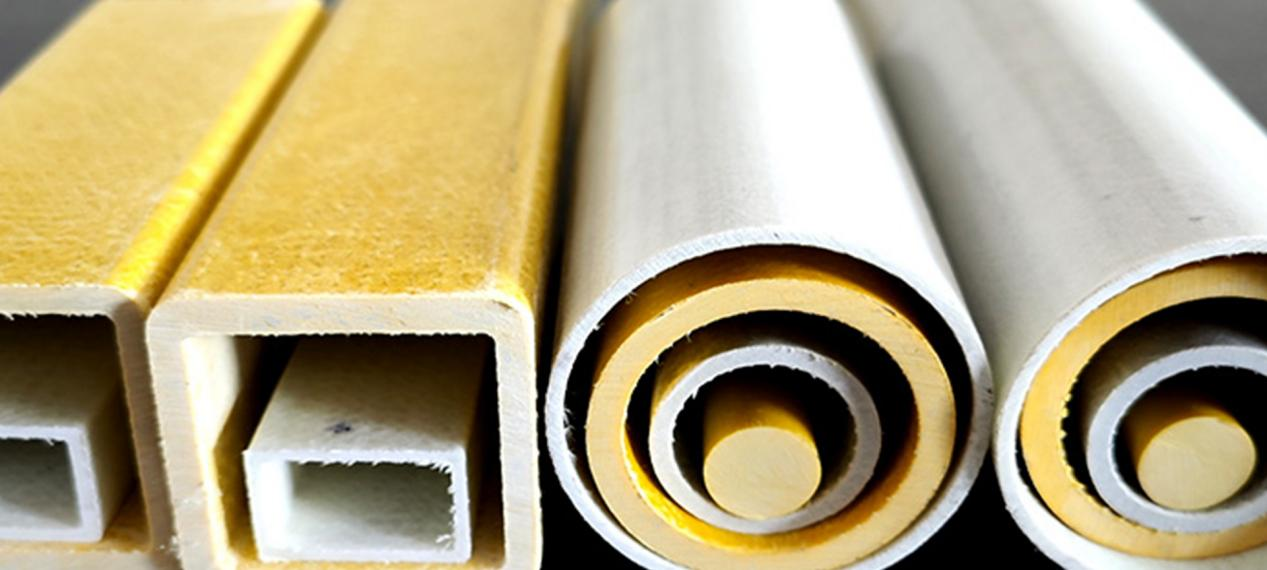
私がサプライヤーに今求めているもの
35年にわたり、私の要求事項を精査・整理してきました。「A」 ガラス繊維管メーカー は、以下の4つのことを確実に実行できるサプライヤーにのみ発注します。
樹脂システムの名称と、それを選んだ理由を教えてください。また、硬化炉から私を遠ざけるような案内係なしで、工場内を自由に見学させてください。量産開始前に、私のバルコール硬度計およびルーペによる検査を通過したサンプルを送付してください。さらに、毎シフトごとに引抜速度とダイ温度を記録し、私が読み取れる形で紙に記載して提出してください。
以上、たった4つの要件です。ほとんどの工場では、この4つすべてを満たすことができません。しかし、これらを確実にこなせる工場は、たとえ高額な費用を請求されても十分に価値があります。なぜなら、そうでない場合、真夜中2時に「チューブが破損し、システムが停止した」という連絡が来る可能性があるからです。
私は実際にその連絡を受けた経験があります。今では、もうそんな連絡を受けることはありません。ぜひ、あなたの ガラス繊維管メーカー サプライヤーを、プロジェクトの成否がかかっているかのように厳しく審査してください。実際、そうなのです。