 EN
プルトルーデッドカーボンファイバーチューブと鋼材の比較:お客様が注文される前に私が必ずお伝えしていること
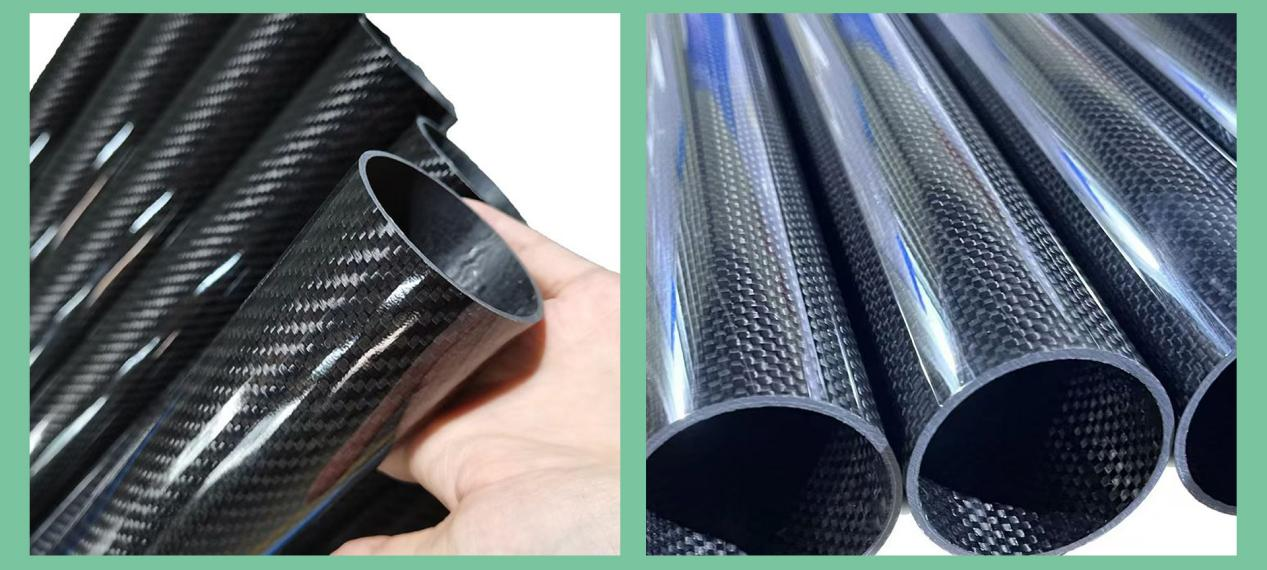
私は1989年から複合材料業界で働いています。最初はハンドレイアップ方式で、その後1990年代半ばからプルトルージョン方式を採用し、数え切れないほどのラインを引き抜いてきました。毎週のように、同じ質問をするお客様から電話が来ます。「当社の製品に使用している鋼管を、 引き抜き成型されたカーボンファイバー チューブ に置き換えられますか?」
場合によっては「はい」と即答できますが、その逆に、お客様にやめていただくこともあります。その結果、注文を逃すこともありますが、それは構いません。現場でトラブルを起こすチューブは、私が売らなかったチューブよりも、双方にとってはるかに大きなコストを生みます。
密度こそがすべての論点です
CFRP(炭素繊維強化プラスチック)の密度と鋼の密度——これが私がまず提示する数値です。CFRPの密度は1.55~1.60 g/cm³、軟鋼は7.85、アルミニウムは2.70です。寸法を全く同じにして素材を交換すれば、重量は約80%も軽減されます。
しかし、実際にそのような買い方をする人は誰もいません。素材に合わせて設計をやり直すと、曲げ剛性が同等の場合、正直なところコスト削減効果は55~70%になります。それでも依然として非常に大きな効果です。2メートルのマストでは、一人で運べるか、二人で運びながら文句を言いながら歩くかの違いになります。
この差が、 引抜き成形カーボンファイバーチューブ 購入者が厳しい重量上限を課されており、設計上さらに余裕がない場合に、まず最初に注目される理由です。
ここからが、多くのサプライヤーが見落とすポイントです。鋼材のヤング率は200~210GPaです。標準モジュラスのプルトルーデッドCFRP(炭素繊維強化プラスチック)は、繊維体積含有率に応じて軸方向で130~165GPa程度です。質量あたりでは、炭素繊維が鋼材の約8倍の性能を発揮します。一方、断面積あたりの剛性では鋼材が優れています。つまり、重量制約ではなく空間制約が課せられる用途では、鋼材の方が適しており、電話でもそうお伝えします。
意味のある強度数値
炭素繊維チューブの強度については、マーケティングがやや誇張気味です。販売資料に記載される「3,500MPa」という数値は、原材料の単糸引張強度であり、実際の積層材の強度ではありません。こうした数値は無視してください。
実際の単方向カーボンファイバー引抜成形材(ファイバー体積率55~65%)では、T700クラスのロービングを用いて軸方向引張強度が1,500~2,400 MPaに達します。一方、Q235鋼の降伏強度は約370~500 MPaです。密度で割った比強度の差は、およそ15~20倍になります。この数値こそ、設計上で重視すべき指標です。
一方、横方向引張強度は話が異なり、業界ではほとんど公表されません。おそらく30~60 MPa程度でしょう。なぜなら、この方向の荷重はファイバーではなく樹脂が負担するからです。層間せん断強度は40~70 MPa程度で、実際の破損はこの領域から生じることが多いのです。 引抜き成形カーボンファイバーチューブ 使用中の部品が軸方向引張で破損することはほとんどありません。破損の原因は、何らかの外力によって側面から圧縮されたことによるものです。
引抜成形がもたらすものと、失うもの
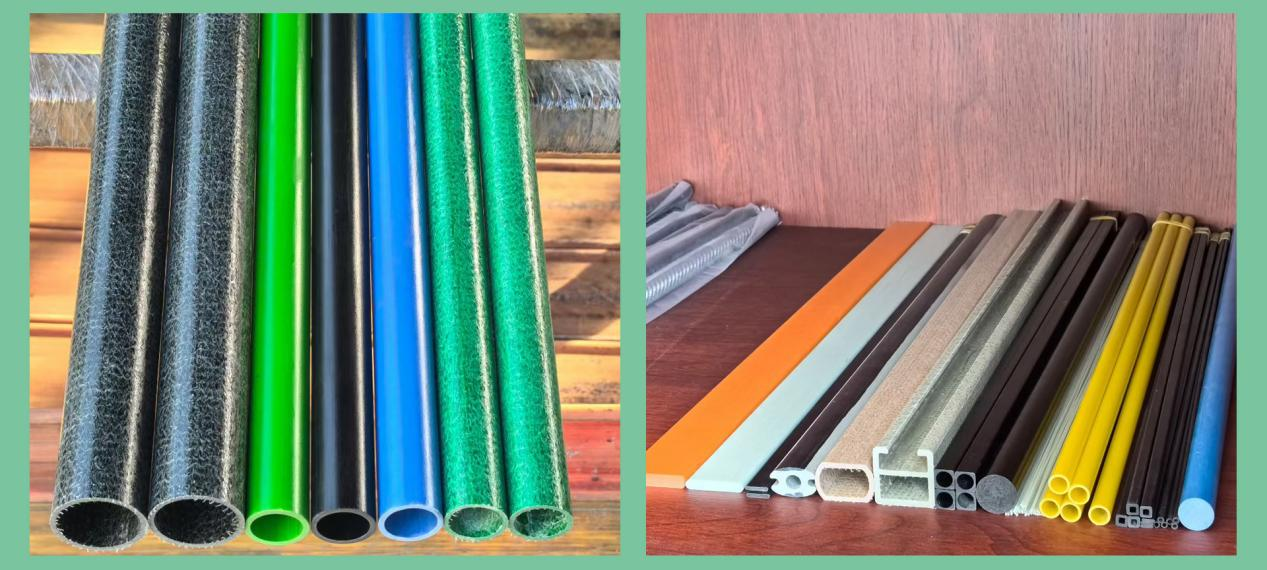
引抜成形では、連続ロービングを樹脂浴に通し、加熱されたダイスへと引き込みます。すべての繊維は0度(軸方向)に配向されます。このプロセスにより、量産型成形法の中で最も高いファイバー体積率が得られ、同価格帯のロールラップ成形チューブでは到底及ばない軸方向剛性が実現します。
得られないのはホープ強度です。通常、表面にベールが施され、より厚い部分では軽量のステッチマットが使われることもありますが、それだけです。ロールラップ方式で製造されたチューブには±45度の繊維層が配置されます。 プルトルーデッドカーボンチューブ 基本的に持ちません。そのため、ねじり荷重を非常に嫌い、また局所的な径方向荷重にも弱いのです。
2019年、ある顧客の14mmマストが全長にわたって割れるのを目撃しました。原因はホースクランプで、電動ドリルで締め付けられたものでした。クランプ自体は一度も滑らず、チューブが先にホープ方向に破断しました。その破断荷重は、純粋な曲げのみを受ける場合の約3分の1にすぎませんでした。
あの音は、ずっと忘れられません。
サイズ選びで失敗しないために
サイズ選定こそ、最も高価なミスが生じやすい場所です。すべてのプルトルーデッドカーボンファイバーチューブは外径(OD)、内径(ID)、長さで販売されますが、購入者は往々にして最初の2つに注目しがちです。しかし実際には、3つ目の「長さ」こそが、その部品が機能するかどうかを決める要因なのです。
A6mmカーボンファイバーチューブ カタログの中では最も小径の製品です。通常、外径6 mm、肉厚1 mmです。軽量なクアッドコプターのアーム、テントポールの先端、RC用プッシュロッド、アクチュエータリンクなどに使用されます。肉厚1 mmでは、カーボンファイバー積層材が非常に薄いため、不注意なドリル加工で出口側がデラミネーション(層間剥離)を起こしやすく、一度発生すると修復は不可能です。加工時は裏面からプラグで支持するか、あるいは欠けやささくれが出ることをあらかじめ了承してください。
14 mmのカーボンファイバーチューブは、私が最も頻繁にご案内するサイズです。外径14 mm×内径12 mm、または14 mm×10 mmの規格が主流で、場合によってはテレスコピック(伸縮式)セットもご提供しています。カメラスライダー、剪定用ポール、測量用ポール、カイトのスポーク、アンテナマストなどに使われます。この直径における重要な選択ポイントは壁厚であり、多くのユーザーが思っている以上に薄く設定してしまいます。外径14 mmのチューブで肉厚1 mmだと、曲げ荷重下では飲み straw(ストロー)と同程度の強度しか得られません。
2000mmのカーボンファイバーチューブを使うと、設計の議論そのものが一変します。長さが2メートルになると、部材の性能を左右するのは素材ではなく、幾何学的形状になります。先端に荷重をかけた14mm径のチューブでは、破壊は強度ではなく座屈によって支配されます。オイラーの式によれば、臨界荷重PcはPc=π²EI/(KL)²で表されます。長さを2倍にすると、臨界荷重は4分の1に低下します。実際、あるバイヤーが5kgの先端荷重に対し、6mm径のチューブを2000mmも指定してきたことがありますが、計算結果は「不可能」を示していました——電話をかける前からです。そのチューブはうどんのように曲がり、その後完全に折れてしまうでしょう。
テレスコピック(伸縮式)用途では、断面の真円度(オーバリティ)と直進性について、書面で明確に確認してください。1メートルあたり1mmの公差は標準的です。外径公差±0.1~0.2mmは十分に達成可能です。しかし、安価なサプライヤーではこの精度を満たせず、現場でセクションが途中で引っかかって伸びきらないというトラブルが発生します。
『4インチ』が最適な場合と、まったく不適切な場合
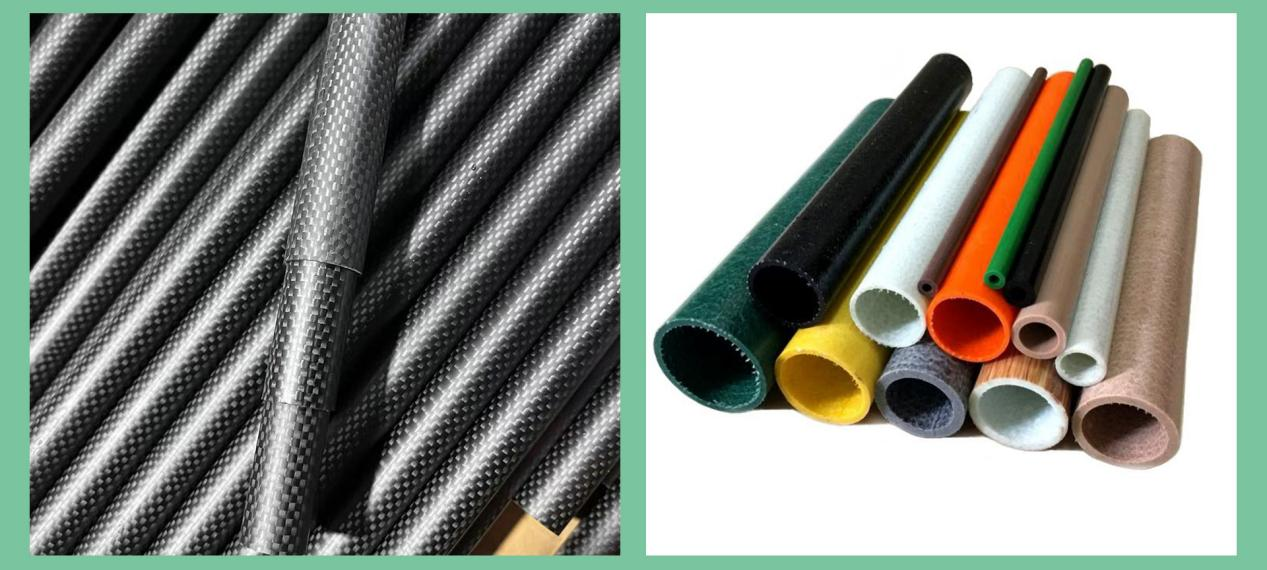
A4インチのカーボンファイバーチューブ は外径101.6mmを意味します。これは構造部材であり、単なるハードウェアではありません。局所座屈を防ぐためには、最低でも4~6mmの肉厚が必要です。材料の限界強度に到達するずっと前に、薄肉部で局所的な座屈が発生してしまいます。
そのサイズの金型は高価です。大型のダイと重量級のプーラーが必要であり、厚肉部内の発熱も独自の課題となります。6 mmの壁厚の中心部にある樹脂は、内部からラミネートを亀裂させるほど強く発熱することがあります。外側からは決して気づくことはありません。
当社では、すべての厚肉製品について切断検査を行っています。2021年のある受注で、表面品質が異常に優れていたため検査を依頼したところ、10個の試料中3個で中心部の亀裂を確認しました。全ロットを不合格と判定しました。サプライヤーは1週間にわたり異議を唱えてきました。
直径4インチの場合、あらゆる部位にカーボンファイバーを用いる必要があるかどうか、まずご自身でご検討ください。剛性を確保する外層にカーボン、コスト削減と耐衝撃性向上のための内層にガラスファイバーを用いるハイブリッド積層構造であれば、性能の約80%を半額で実現できることが多くあります。私はこれを繰り返し申し上げています。自社の利益率を圧迫する発言ではありますが、それでも言い続けます。
バイヤーが自社のチューブを自ら台無しにする方法
クランプが最も危険です。押し出し成形された表面に直接クランプをかけるのは絶対に避けてください。アルミニウム製のフェルールを接着する、内径用プラグを装着する、またはゴムライナー付きの分割式ブロックを使用してください。チューブは、あなたのクランプ締付けトルクなど気にしません。
次に電食腐食があります。カーボンファイバーは電気的に導電性があり、アルミニウムや鋼鉄よりも貴金属的(電極電位が高い)です。 引抜き成形カーボンファイバーチューブ を湿気の多い環境でアルミニウム製ブラケットにボルト止めすると、ブラケットが溶けてしまいます。私が実際に見た事例では、海上で18か月使用したマストの取り付け金具が灰色のペースト状にまで劣化していました。ガラスベール層で絶縁するか、適切なシーラントを用いたステンレス鋼製部品を使用し、定期的な点検・保守が必要であることを前提としてください。
三つ目は切断作業です。水切り切断、粉塵吸引装置の使用、そして実効的な呼吸保護具の着用が必須です。カーボン粉塵は導電性があり、飛散します。2017年に私が訪問したある工房では、電子機器の組み立て作業台と同じテーブル上でチューブの溝加工を行っていたため、CNCコントローラーが故障しました。粉塵がキャビネット内部に侵入し、基板をショートさせたのです。組み立てエリアの近隣では、絶対にカーボン素材を切断しないでください。
その後、加熱します。プルトルージョンで使用される標準エポキシ系樹脂のガラス転移温度(Tg)は、通常80~120℃の間です。新疆ウイグル自治区で直射日光にさらされた黒色のチューブは、実際に荷重をかける前からすでにこの温度域に近づいてしまいます。Tgに近づくにつれて剛性は低下します。これは保証に関するクレームではなく、単なる物理学的現象です。
おおよそのコスト
購入担当者は、用途を教えてくれる前に必ず金額を尋ねてきます。そこで以下に価格帯を示しますが、ロービング価格の変動に連動して変化します。2022年以降、ロービング価格は非常に不安定です。
T300クラスのロービングで製造した6mm径チューブは、大量注文時で1メートルあたり約3~6ドルです。14mm径では8~15ドルとなります。T700クラスへアップグレードすると、ロービング自体の価格が高いため(誰かが利益を上乗せしているわけではありません)、30~40%の価格上昇になります。外径4インチ・肉厚5mmのチューブは1メートルあたり120~200ドルで、材料費以上に金型使用時間のコストが反映されています。
同等の外径を持つシームレス鋼管は1メートルあたり2~4ドルです。密度表だけを見てきた人にとっては、この価格差は衝撃的です。A 引抜き成形カーボンファイバーチューブ 材料費の5~30倍の価格になりますが、その分の軽量化効果によって、輸送コストや設置作業の人件費、不要になるモーター、あるいは追加で積載できる荷重といった、下流工程でのコスト削減が見込まれるため、購入する価値があります。
それらのメリットが一切得られない場合は、鋼材を買いましょう。これは真面目な話です。
発注書(PO)を送付する前に確認すべきこと
使用するロービングのグレード(例:T300、T700など)を明確に確認してください。また、ファイバー体積含有率(FVF)も必ず尋ねてください。もし答えられない場合は、そもそも測定したことがないということです。さらに、使用する樹脂系(エポキシ系かビニルエステル系か)とガラス転移温度(Tg)も確認しましょう。また、直進性の許容差について、書面による明示を求めることも重要です。
200 mmの端材ではなく、全長のサンプルを請求してください。端材では、2メートル以上にわたって現れる湾曲、ねじれ、ダイラインなどの欠陥は隠されてしまいます。また、試験方法がASTM D3916かISO 527に準拠しているかも確認してください。あるいは、単に月に1本だけ試験片を引張って、その結果を当てにしているだけではないかも、念のため確かめておきましょう。
Aプルトルーデッド炭素繊維チューブのメーカー 自社のダイスで使用しているロービングのトウ数を答えられないメーカーは、単に推測しているにすぎません。その推測が外れた場合、最終的に損失を被るのはあなたなのです。
金型費および最小発注数量(MOQ)も事前に確定させてください。標準サイズは数日で出荷可能です。一方、4インチのカスタム断面形状(肉厚5mm)の場合、新規ダイスの製作が必要となり、納期は3~5週間、金型費も発生します。ご不快に思われるかもしれませんが、請求書でのサプライズよりはましです。
鋼鉄はまだ健在です
私は鋼鉄を使います。安価で、頑丈で、過酷な使用にも耐え、紫外線の影響もまったく受けません。さらに、現場で発電機とグラインダーさえあれば溶接も可能です。
重量が解決できない課題である場合、カーボンが最適な選択肢です。 引抜き成形カーボンファイバーチューブ カーボンは金属では不可能なことを実現します——質量の5分の1で、非常に大きな荷重を支えることができるのです。弱点を理解・尊重すれば、置き換えた鋼鉄よりも長持ちします。
その限界を超えて使用すれば、18か月後には私に電話をかけて、「なぜ壊れたのか?」と尋ねることになるでしょう。