 EN
Getrekde koolstofveselbuis teen staal: Wat ek vir kopers vertel voordat hulle bestel
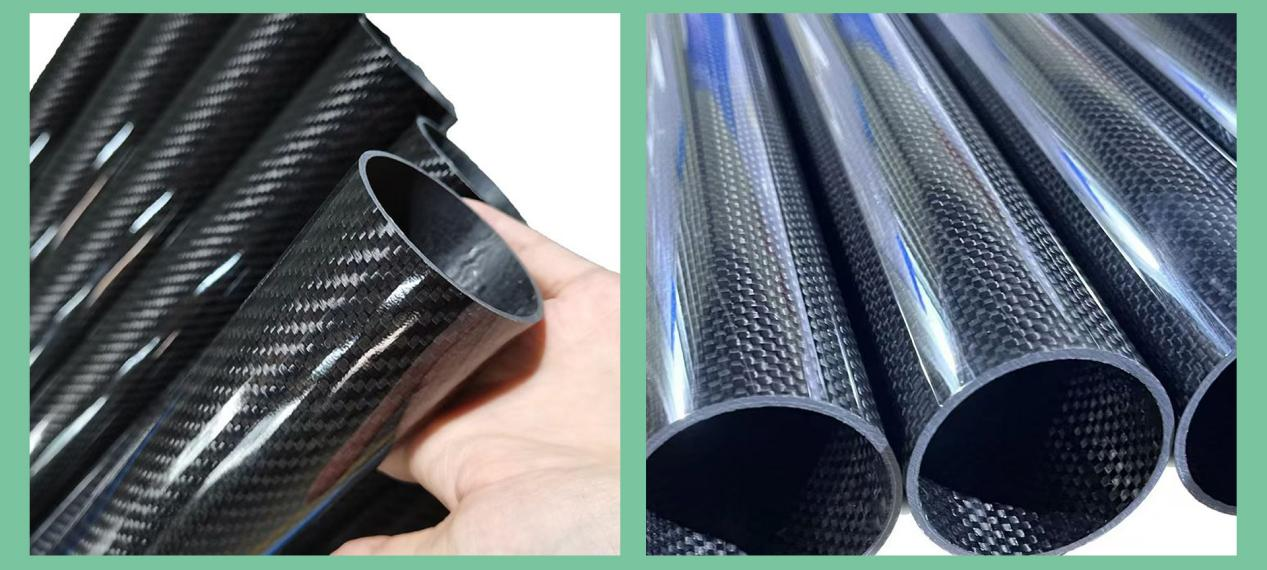
Ek is sedert 1989 in komposiete betrokke. Eerstens handlê-opskikking, daarna pultrusie vanaf die middel-tagtigjare af, en ek het meer lyn getrek as wat ek wil onthou. Elke week bel iemand en vra dieselfde ding. Kan ’n gepultrudeerde koolstofvesel pyp die staaltjie in hul konstruksie vervang?
Soms is die antwoord ja, en dit is nie eens digby nie. Soms oortuig ek hulle om dit nie te doen nie, en ek verloor die bestelling. Dit is goed so. ’n Buis wat buite misluk, kos albei van ons meer as ’n buis wat ek nooit verkoop het nie.
Digtheid Is Die Hele Argument
CFRP-digtheid teenoor staal is die eerste syfer wat ek op die tafel plaas. Koolstofveselversterkte polimeer lê by 1,55 tot 1,60 g/cm³. Sagtewerksstaal is 7,85. Aluminium sit by 2,70. Vervang een met die ander teen identiese afmetings en jy verminder die gewig met ongeveer 80 persent.
Maar niemand koop werklik op daardie manier nie. Jy ontwerp weer rondom die materiaal, en wanneer jy dit doen, lê die regstreekse besparing tussen 55 en 70 persent by gelyke buigstyfheid. Steeds reuseagtig. Op ’n twee-meter mast is dit die verskil tussen een man wat dit dra en twee mans wat vloek.
Daardie gaping is hoekom die gepultrudeerde koolstofveselbuis eerste verskyn wanneer ’n koper ’n harde gewigsplafon het en geen ruimte meer in die ontwerp oorlaat nie.
Hier is die deel wat die meeste verskaffers oorsien. Staal het ’n modulus van 200 tot 210 GPa. Standaard-modulus gepultrudeerde CFRP loop van 130 tot 165 GPa in die asiale rigting, afhangende van die veselvolumefraksie. Per kilogram wen koolstof met ’n faktor van ongeveer agt. Per eenheid van dwarsdoorsnee is staal stywer. As jou taak ruimte-beperk is eerder as gewig-beperk, is staal die beter keuse en sal ek dit ook telefoon toe sê.
Sterktegetalle wat werklik iets beteken
Die sterkte van koolstofveselbuis is waar die bemarking absurd raak. Verkoopsblaaie noem 3 500 MPa omdat dit die tou-treksterkte van die rouvesel is, nie die laminering nie. Ignoreer daardie syfers.
‘n Werklike eenrigting-koolstofvesel-uitdrukprofiel met ‘n veselvolume van 55 tot 65 persent lewer 1 500 tot 2 400 MPa aksiale treksterkte met T700-klas tou. Q235-staal se vloeisterkte lê ongeveer by 370 tot 500 MPa. Deel dit deur die digtheid en die spesifieke sterkteverskil beland ergens tussen 15 en 20 keer. Dit is die syfer waarop dit werd is om te ontwerp.
Dwars-treksterkte is ‘n ander storie, en dit is die syfer wat niemand afdruk nie. Miskien 30 tot 60 MPa, want dit is die hars wat die las dra, nie die vesel nie. Interlaminaire skuifsterkte wissel tussen 40 en 70 MPa. Daarvandaan kom die mislukkings. ‘n gepultrudeerde koolstofveselbuis in diens misluk amper nooit onder aksiale trek nie. Dit misluk omdat iets dit sywaarts saamgedruk het.
Wat uitdrukking jou gee, en wat dit steel
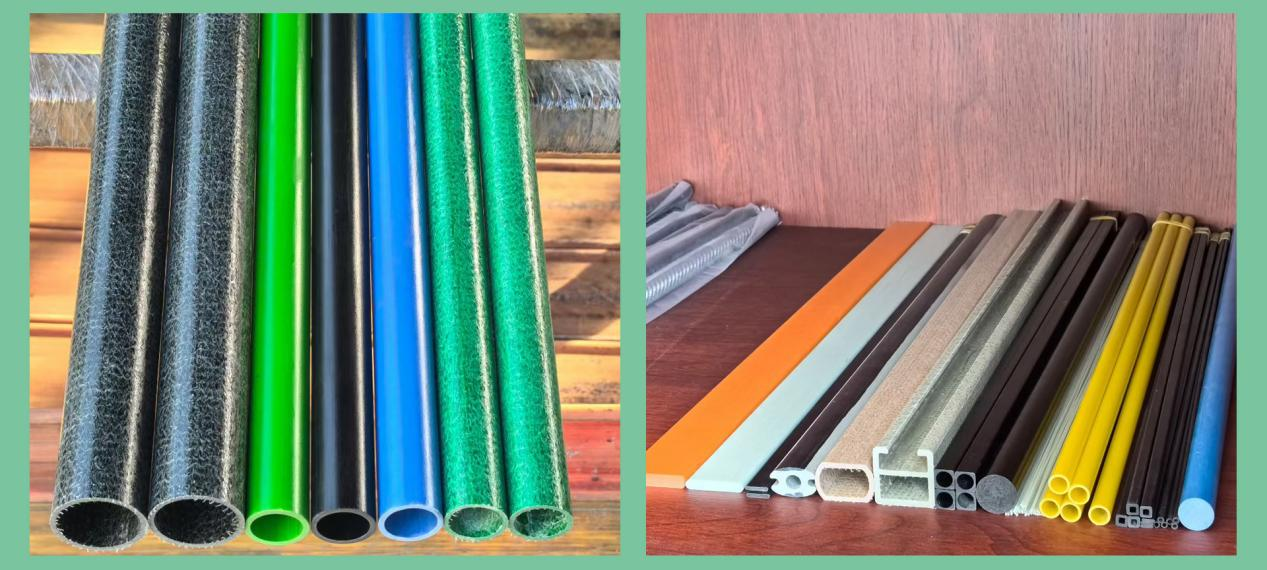
Pultrusie trek kontinue toue deur ’n harsbad en in ’n verhitte matriks. Alles beweeg teen nul grade. Jy kry die hoogste veselvolumefraksie wat in enige gewone proses beskikbaar is, en asiale styfheid wat ’n rol-gewikkel buis nie kan bereik nie teen dieselfde prys.
Wat jy nie kry nie, is ringsterkte. Daar is gewoonlik ’n oppervlakvel, soms ’n ligte steekmat in dikker afdelings, en dit is omtrent dit. ’n Rol-gewikkel buis het ±45-graduslae. Pultrudeerde koolstofbuis doen dit basies nie. Dit haat dus torsie, en dit haat gekonsentreerde radiale belastings.
Ek het in 2019 toegekyk hoe ’n kliënt se 14 mm mast langs sy hele lengte geskeur het. ’n Slangklamp, vasgedraai met ’n batteryboor. Die klem het nooit gly nie. Die buis het eerste gefaal, in die ringrigting, by ongeveer ’n derde van wat dit sou kon dra in suiwer buiging.
Daardie klank bly by jou.
Kies ’n grootte sonder om jouself te verneder
Afmetings is waar ek die duurste foute sien. Elke uitgetrekte koolstofveselbuis word verkoop volgens buitediameter (OD), binnediameter (ID) en lengte, en kopers fokus op die eerste twee terwyl die derde bepaal of die item werklik sal funksioneer nie.
A6 mm koolstofveselbuis is die kleinste grootte in die katalogus. Tipies 6 mm OD, 1 mm wanddikte. Vliegtuigarmte van ligte kwadrokopters, tentpuntstafies, RC-stuurstange, aandrywingkoppelinge. By 1 mm is die laminering so dun dat 'n onvoorsigtige boorbeitel die uitgangskant ontlaag, en dit kan nie herstel word nie. Steun dit met 'n prop of aanvaar die splintering.
Die 14 mm koolstofveselbuis is die grootte wat ek die meeste kwoteer. 14 x 12 of 14 x 10, soms uitskuifstelle. Kamera-skuifstels, snoeistafies, opmetingsstafies, vlieërstutte, antennemaste. Wanddikte by hierdie deursnee is die werklike besluitneming, en die meeste mense kies te dun. 1 mm op 'n 14 mm-buis is 'n drinkstrooitjie onder buiglas.
’n 2000 mm koolstofvezelbuis verander die gesprek heeltemal. By twee meter tree geometrie bo materiaal op. ’n 14 mm-buis wat by die punt belas word, word beheer deur knik, nie sterkte nie. Euler gee jou P_krities = π²EI / (KL)². Verdubbel die lengte en die kritiese las daal met ’n faktor van vier. Ek het reeds kopers gehad wat ’n 2000 mm-lengte van ’n 6 mm-buis vir ’n puntlas van 5 kg gespesifiseer het. Die wiskunde het reeds nee gesê voordat ek die foon opgetel het. Dit sou soos ’n noedel buig en dan vou.
Voor uitskuifwerk moet jy skriftelik vra oor ovaliteit en reguitheid. Een millimeter per meter is normaal. ’n Buite-diameter-toleransie van ±0,1 tot 0,2 mm is haalbaar, maar goedkoop lewerders sal dit nie bereik nie — wat veroorsaak dat jou afdelings halfpad buite beweeg vasval in die veld.
Wanneer 4 duim reg is, en wanneer dit dom is
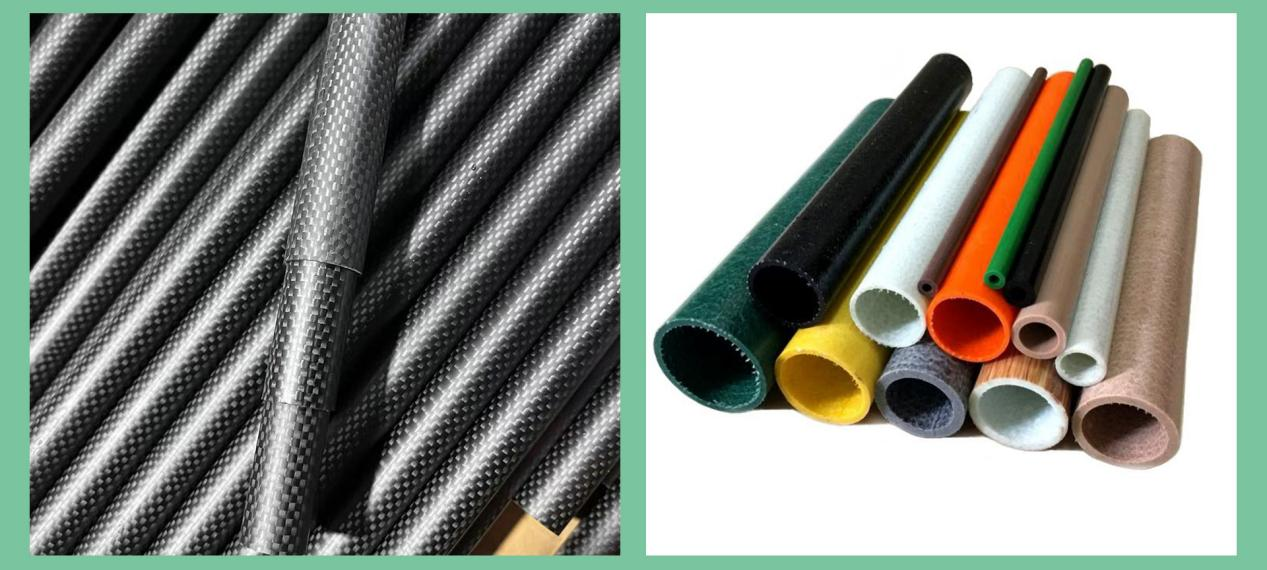
A4 duim koolstofvezelbuis is 101,6 mm buitediameter. Dit is struktuur, nie hardeware nie. Jy het ten minste 4 tot 6 mm wanddikte nodig, anders vind plaaslike knik plaas lank voor jy selfs naby die materiaalgrense kom.
Die gereedskap vir daardie grootte is duur. 'n Groot matriks, 'n swaar trekmasjien, en die eksotermiese effek binne 'n dik gedeelte vorm 'n probleem op sy eie. Die hars in die middel van 'n 6 mm-wand kan so sterk eksotermies word dat dit die laminering van binne na buite laat kraak. Jy sal dit nooit van buite af sien nie.
Ons sny elke dikwandige produk in dele en ondersoek dit. Vir een bestelling in 2021 het ek dit gevra nadat ek oppervlakgehalte gesien het wat te goed gelyk het, en in drie van die tien monsters 'n kraak in die middel gevind. Die hele partjie is afgewys. Die verskaffer het 'n week lank daaroor gestry.
By 4 duim moet jy jouself vra of jy koolstof oral nodig het. 'n Hibriede uitleg — koolstof aan die buitekant vir styfheid en glas aan die binnekant vir koste- en impakweerstand — lewer dikwels 80 persent van die prestasie teen die helfte van die prys. Ek sê dit voortdurend. Dit kos my winswydte, en tog bly ek dit sê.
Hoe koopmans hul eie buise vernietig
Klemme is die nommer een moordenaar. Klem nooit direk op ’n gepultrudeerde oppervlak nie. Verbind ’n aluminium ferrule, pas ’n interne prop in of gebruik ’n gesplete blok met ’n rubbervoering. Die buis gee nie om vir jou klemmoment nie.
Dan is daar galvaniese korrosie. Koolstofvesel is elektries geleidend en edeler as aluminium of staal. Skroef ’n gepultrudeerde koolstofveselbuis aan ’n aluminiumhouer in ’n vogtige omgewing vas en die houer los op. Ek het mastte wat agtien maande buitekant afgevaar het, teruggebring gesien met die bevestigingsstukke wat tot ’n grys pasta verminder is. Isolasie met ’n glasnetlaag of gebruik roestvrystaal met behoorlike sealant en aanvaar die onderhouinterval.
Sny is die derde een. Sny met water, stofafsuiging, werklike asemhalingbeskerming. Koolstofstof is geleidend en dit versprei. ’n Werkswinkel wat ek in 2017 besoek het, het ’n CNC-beheerder vernietig omdat hulle buise op dieselfde bank waar hulle elektronika saamgestel het, ge-slot het. Die stof het binne-in die kas gestel en die bord kortgesluit. Sny nie koolstof oral naby jou samestellingsgebied nie.
Dan hitte. Standaard epoksisteem in pultrusie het ’n Tg wat elders tussen 80 en 120 °C lê. ’n Swart buis wat in direkte sonlig in Sinkiang gelaat word, bereik reeds daardie temperatuur voordat jy dit selfs belaai. Styfheid verminder soos jy die Tg benader. Dit is nie ’n waarborgaanspraak nie; dit is fisika.
Wat dit, ruwweg, kos
Kopers vra altyd vir ’n getal voordat hulle my die toepassing vertel. So hier is die reeks, en dit verskuif met die pryse van roewing, wat sedert 2022 baie wisselvallig was.
’n 6 mm-buis in T300-klas roewing kom by ongeveer 3 tot 6 dollar per meter uit by groot volumes. Die 14 mm-groottes loop van 8 tot 15. Gaan na T700 op en voeg 30 tot 40 persent by, want die roewing self is duurder, nie omdat iemand opgeblaas het nie. ’n 4-duim-buis met ’n 5 mm-wand kos 120 tot 200 dollar per meter, en jy betaal soveel vir die matriks-tyd as vir die materiaal.
Naadlose staalbuis met ’n vergelykbare buitediameter sit teen 2 tot 4 dollar per meter. Daardie verhouding skok mense wat net die digtheidstabel lees. ’n gepultrudeerde koolstofveselbuis is vyf tot dertig keer die materiaalkoste, en jy koop dit omdat die gewigbesparing ditself benede die lyn betaal – in vragkoste, in installasie-arbeid, in die motor wat jy nie meer nodig het nie, of in die las wat jy nou kan dra.
As geen van hierdie toepaslik is nie, koop staal. Ek bedoel dit ernstig.
Wat om te vra voordat jy die bestelling stuur
Vra vir die roving-graad: T300, T700, of iets ongemerk uit ‘n brokermagasin. Vra vir die veselvolume-fraksie, en as hulle dit nie kan verskaf nie, het hulle dit nog nooit gemeet nie. Vra watter harsistelsel gebruik word – epoksied of vinilester – en wat die Tg is. Vra skriftelik vir die reguitheidstoleransie.
Vra vir ‘n monster van die volle lengte, nie ‘n 200 mm-afsnit nie. Afsnitte verberg boog, draaiing en matrijslyne wat net oor twee meter sigbaar word. Vra of hulle toets volgens ASTM D3916 of ISO 527, of of hulle net een proefstaaf per maand trek en hoop.
Avervaardiger van uitgetrekte koolstofvesel-buisies ‘n Vervaardiger van uitgetrekte koolstofvesel-buisies wat nie vir jou die tougrootte van die roving in sy eie matrijs kan noem nie, raai – en jy is die een wat betaal wanneer die raaiskoot verkeerd is.
Betaal ook die gereedskap en MOQ vooraf. Standaardgroottes word binne dae versend. 'n Aangepaste 4-duim-profiel met 'n 5 mm-wand beteken 'n nuwe stempel, drie tot vyf weke, en 'n gereedskapskoste. Niemand geniet om dit te hoor nie, maar dit is beter as 'n verrassing op die faktuur.
Staal is nie dood nie
Ek gebruik staal. Dit is goedkoop, dit is taai, dit kan misbruik verduur, UV het geen uitwerking daarop nie, en jy kan dit buite op 'n werf las met 'n generator en 'n skyfvesel.
Koolstof is die antwoord wanneer gewig die probleem is wat jy nie op enige ander manier kan oplos nie. 'n gepultrudeerde koolstofveselbuis doen iets wat geen metaal kan doen nie: dit dra 'n ernstige las teen een vyfde van die massa. Moet die swak punte respekteer, en dit sal langer duur as die staal wat jy vervang het.
Ignoreer daardie beperkings, en jy sal oor agtien maande met my aan die foon wees om te vra hoekom dit gebreek het.